在工业加热领域,熔炉的能耗与温度均匀性一直是核心痛点。传统烧嘴往往因燃烧不充分、火焰速度低而导致热效率低下,不仅浪费燃气,更影响产品质量。精燃机电深耕热工装备多年,其推出的高速烧嘴与熔炉节能烧嘴,正逐步成为有色金属熔炼、锻造加热及热处理行业的技术焦点。与此液压和气压动力机械作为配套驱动系统,也为烧嘴的精准控制与稳定运行提供了底层支撑。
一、高速烧嘴:以速度换效率
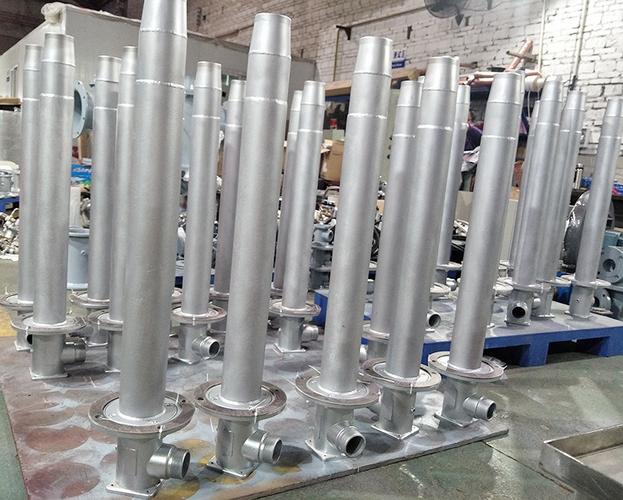
高速烧嘴的核心特征在于其出口喷射速度可达100 m/s以上,甚至更高。高速气流卷吸炉内烟气,形成强烈的回流循环,从而大幅强化对流传热。相比普通烧嘴,高速烧嘴能使炉温均匀性控制在±5℃以内,并且缩短升温时间30%以上。对于熔铝炉、熔铜炉等需要快速熔化的场景,这意味着单位能耗的显著下降。精燃机电的高速烧嘴采用耐热合金钢与特殊空气动力学喷口设计,确保在高温工况下长期稳定运行,避免烧嘴变形或回火风险。
二、熔炉节能烧嘴:从燃烧控制到余热回收
节能烧嘴并非单一部件,而是一套系统化解决方案。它通常包括:
- 空燃比例精确控制:通过阀门与传感器实时调节燃气与空气配比,保持最佳过剩空气系数(λ≈1.05~1.1),减少排烟热损失。
- 分级燃烧与烟气再循环:降低火焰峰值温度,抑制NOx生成,同时提升火焰辐射率。
- 蓄热或换热式余热回收:将烟气余热预热助燃空气,热回收率可达65%以上,直接降低燃气消耗。精燃机电的熔炉节能烧嘴已在中频炉、天然气熔铝炉上实现吨铝能耗降低15%~25%的实测效果。
三、液压和气压动力机械:烧嘴精准控制的幕后英雄
很多人容易忽视的是,高速烧嘴和节能烧嘴的高效运行,离不开液压和气压动力机械的支持。例如:
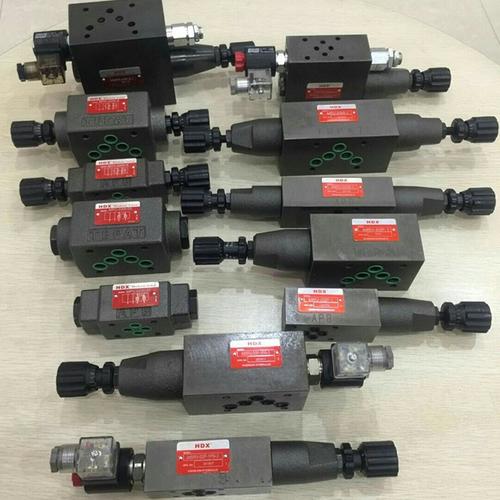
- 燃气快切阀、空气蝶阀均由气缸或液压缸驱动,要求毫秒级响应。气压系统凭借清洁、低成本优势,广泛用于小型烧嘴。
- 对于大功率烧嘴,液压系统能提供更大的输出力,确保阀门在高压差下仍能严密关闭或开启。
- 烧嘴升降、旋转机构也常采用液压马达或摆动气缸,实现自动化操作。精燃机电配套提供的液压站、气动控制柜,均经过与烧嘴系统的联调匹配,避免了“智能烧嘴配傻执行器”的错位现象。
四、协同应用案例:精燃机电之路
在某大型锻造厂的台车式加热炉改造中,原烧嘴能耗高、炉温偏差大。精燃机电采用12台高速烧嘴替换原有普通烧嘴,并利用气压动力机械驱动分区控制阀,同时引入烟气余热预热空气系统。改造后:炉温均匀性由±20℃提升至±8℃,吨锻件燃气消耗下降21%,NOx排放降低40%。整个项目从设计到调试仅用45天。
五、未来趋势:烧嘴与动力机械的机电一体化
随着工业物联网的发展,高速烧嘴和节能烧嘴正向“感知-决策-执行”一体化演进。压力、流量、温度传感器嵌入烧嘴本体,数据通过信号传输至PLC或DCS;液压和气压动力机械则集群化为标准阀岛,由现场总线协调动作。精燃机电已推出支持EtherCAT、Profinet通讯协议的智能烧嘴控制模块,使熔炉节能从单一设备升级为系统级能力。
高速烧嘴追求极致热交换,熔炉节能烧嘴功在系统优化,液压和气压动力机械保障精准动作——三者合力,才是现代熔炉高效、低碳运行的基础。精燃机电以机电传动技术为根、以烧嘴科技为干,持续为冶金、机械、建材行业提供稳定可靠的热工装备解决方案。